Solutions en tissu laminé imperméable

application/waterproof-laminated-fabric, application/waterproof-laminated-fabric, 
Obtenir un devis
application/waterproof-laminated-fabric, application/waterproof-laminated-fabric, 
Obtenir un devis

tissu laminé imperméable

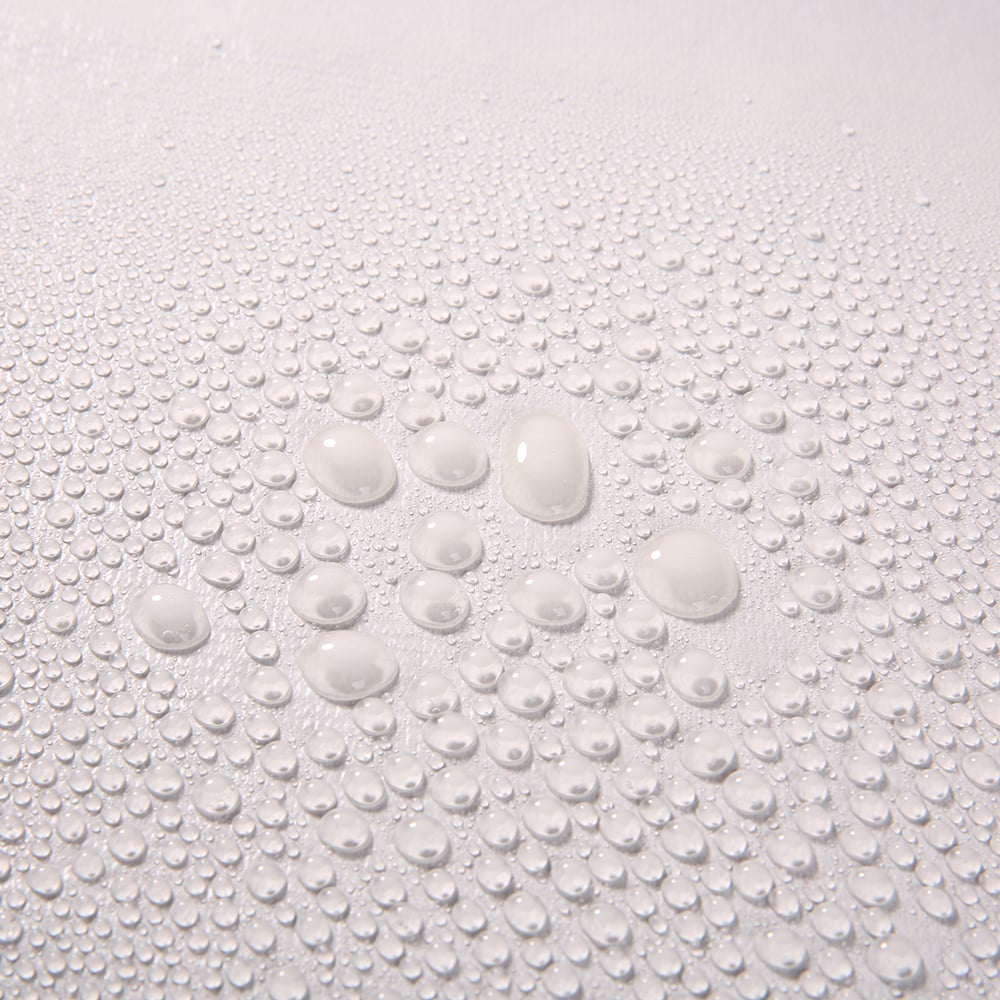
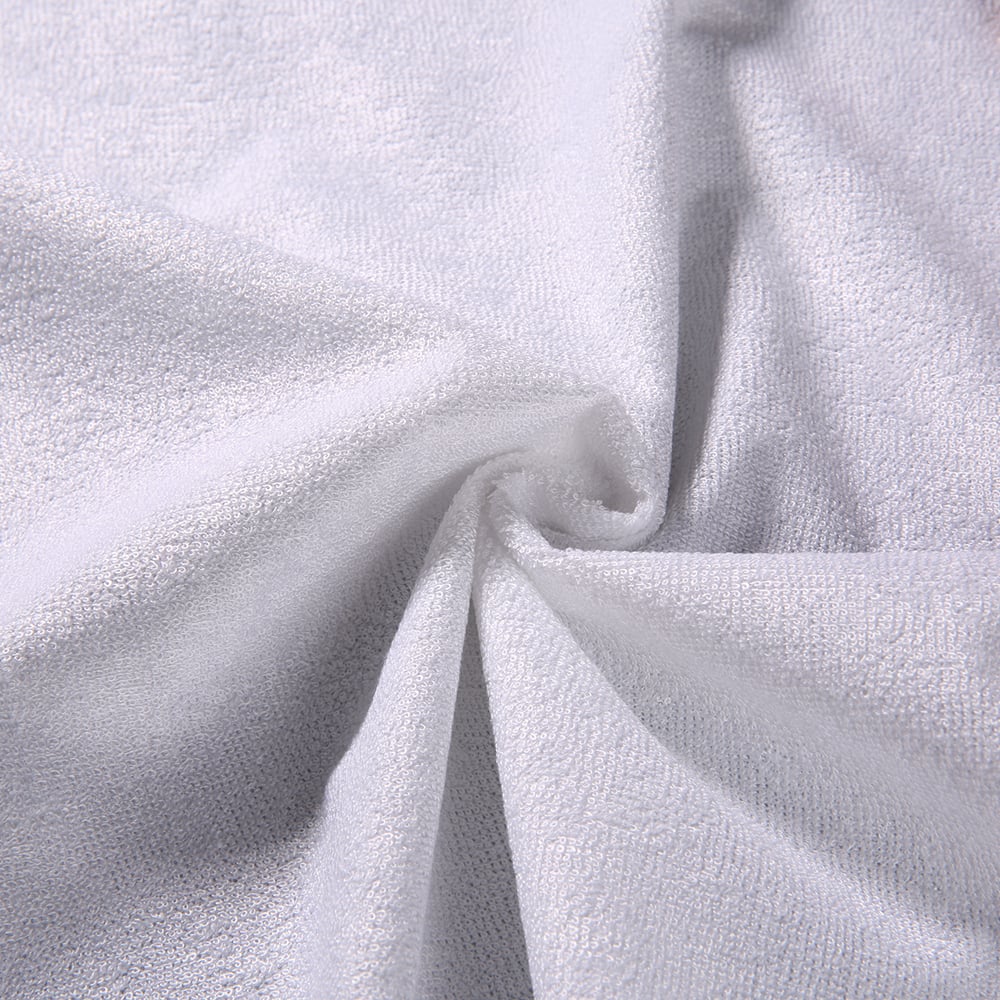
Le tissu stratifié imperméable représente une solution textile avancée conçue pour offrir une protection supérieure contre l’humidité tout en préservant la respirabilité et la durabilité. Ce matériau innovant se compose de plusieurs couches liées entre elles par des procédés de stratification spécialisés, créant une barrière qui empêche la pénétration de l’eau tout en permettant le transfert de vapeur. Sa structure centrale comprend généralement une couche de tissu de base, une membrane imperméable et, parfois, une couche protectrice supplémentaire, toutes intégrées de façon homogène pour assurer des performances exceptionnelles. Le tissu stratifié imperméable utilise des technologies de pointe telles que des membranes en polyuréthane ou en polytétrafluoroéthylène (PTFE), qui présentent des pores microscopiques assez petits pour bloquer les molécules d’eau liquide, mais suffisamment grands pour permettre l’évacuation de la vapeur d’eau. Cette conception intelligente garantit que l’utilisateur reste au sec face à l’humidité externe tout en évitant l’accumulation de condensation à l’intérieur. Ses caractéristiques technologiques comprennent une résistance élevée à la pression hydrostatique, une excellente résistance à la déchirure et une flexibilité qui maintient ses performances dans des plages de température variées. Les procédés de fabrication utilisent le collage thermique, la stratification par adhésif ou la stratification à la flamme afin d’assurer une liaison permanente des couches sans compromettre l’intégrité du tissu. Ses applications couvrent de nombreux secteurs, notamment les vêtements extérieurs, les vêtements de travail de protection, les textiles médicaux, l’équipement militaire, le matériel de camping, les chaussures et les composants automobiles. Ce tissu excelle dans les environnements exigeant une protection fiable contre l’humidité, associée à un confort et une longévité optimales. Que ce soit sous une pluie torrentielle, sous la neige ou dans des conditions de forte humidité, le tissu stratifié imperméable assure une protection constante, conforme aux normes industrielles rigoureuses et aux attentes des utilisateurs en matière de performance de qualité.
Le choix d’un tissu stratifié imperméable offre des avantages tangibles qui influencent directement votre confort, votre sécurité et la longévité du produit. Le principal avantage réside dans son barrière contre l’humidité exceptionnelle, qui vous garde parfaitement au sec même lors d’une exposition prolongée à des conditions humides, éliminant ainsi le malaise et les risques pour la santé liés à l’humidité. Contrairement aux tissus traditionnels enduits, qui emprisonnent la transpiration, ce matériau avancé permet à l’humidité corporelle de s’évacuer, évitant cette sensation désagréable de moiteur pendant l’activité physique. Cette respirabilité vous assure un confort optimal, que vous travailliez en extérieur, randonnez sur des sentiers de montagne ou pratiquiez des activités à forte intensité. La durabilité du tissu stratifié imperméable se traduit par une valeur supérieure à long terme : ses couches collées résistent à la délamination, aux fissures et à la dégradation des performances, problèmes fréquents avec des alternatives inférieures. Vous investissez une fois et profitez de plusieurs années de protection fiable, sans remplacements fréquents. Ce tissu conserve sa souplesse même à basse température, garantissant que les vêtements et produits restent fonctionnels tout au long des saisons et dans divers climats. Sur le plan opérationnel, il se distingue par une maintenance facile : la plupart des tissus stratifiés imperméables résistent aux taches et se nettoient aisément grâce à des procédures de lavage simples. Cet avantage pratique permet de gagner du temps et de préserver l’apparence du produit durant tout son cycle de vie. Son adéquation s’étend bien au-delà des loisirs en extérieur, vers des environnements professionnels où les travailleurs ont besoin d’une protection fiable contre les projections chimiques, les fluides biologiques ou les intempéries sévères, sans compromettre leur mobilité. La légèreté des tissus stratifiés imperméables modernes signifie que la protection ne nécessite plus de matériaux lourds et restrictifs, limitant les mouvements et provoquant la fatigue. Les décideurs apprécient que les produits fabriqués avec ce tissu répondent aux certifications de sécurité rigoureuses et aux normes environnementales, facilitant la conformité réglementaire tout en offrant les performances attendues par les utilisateurs. La combinaison de protection, de confort, de durabilité et de polyvalence fait du tissu stratifié imperméable le choix rationnel pour toute application où la gestion de l’humidité influence directement les résultats et la satisfaction.

Conseils et astuces

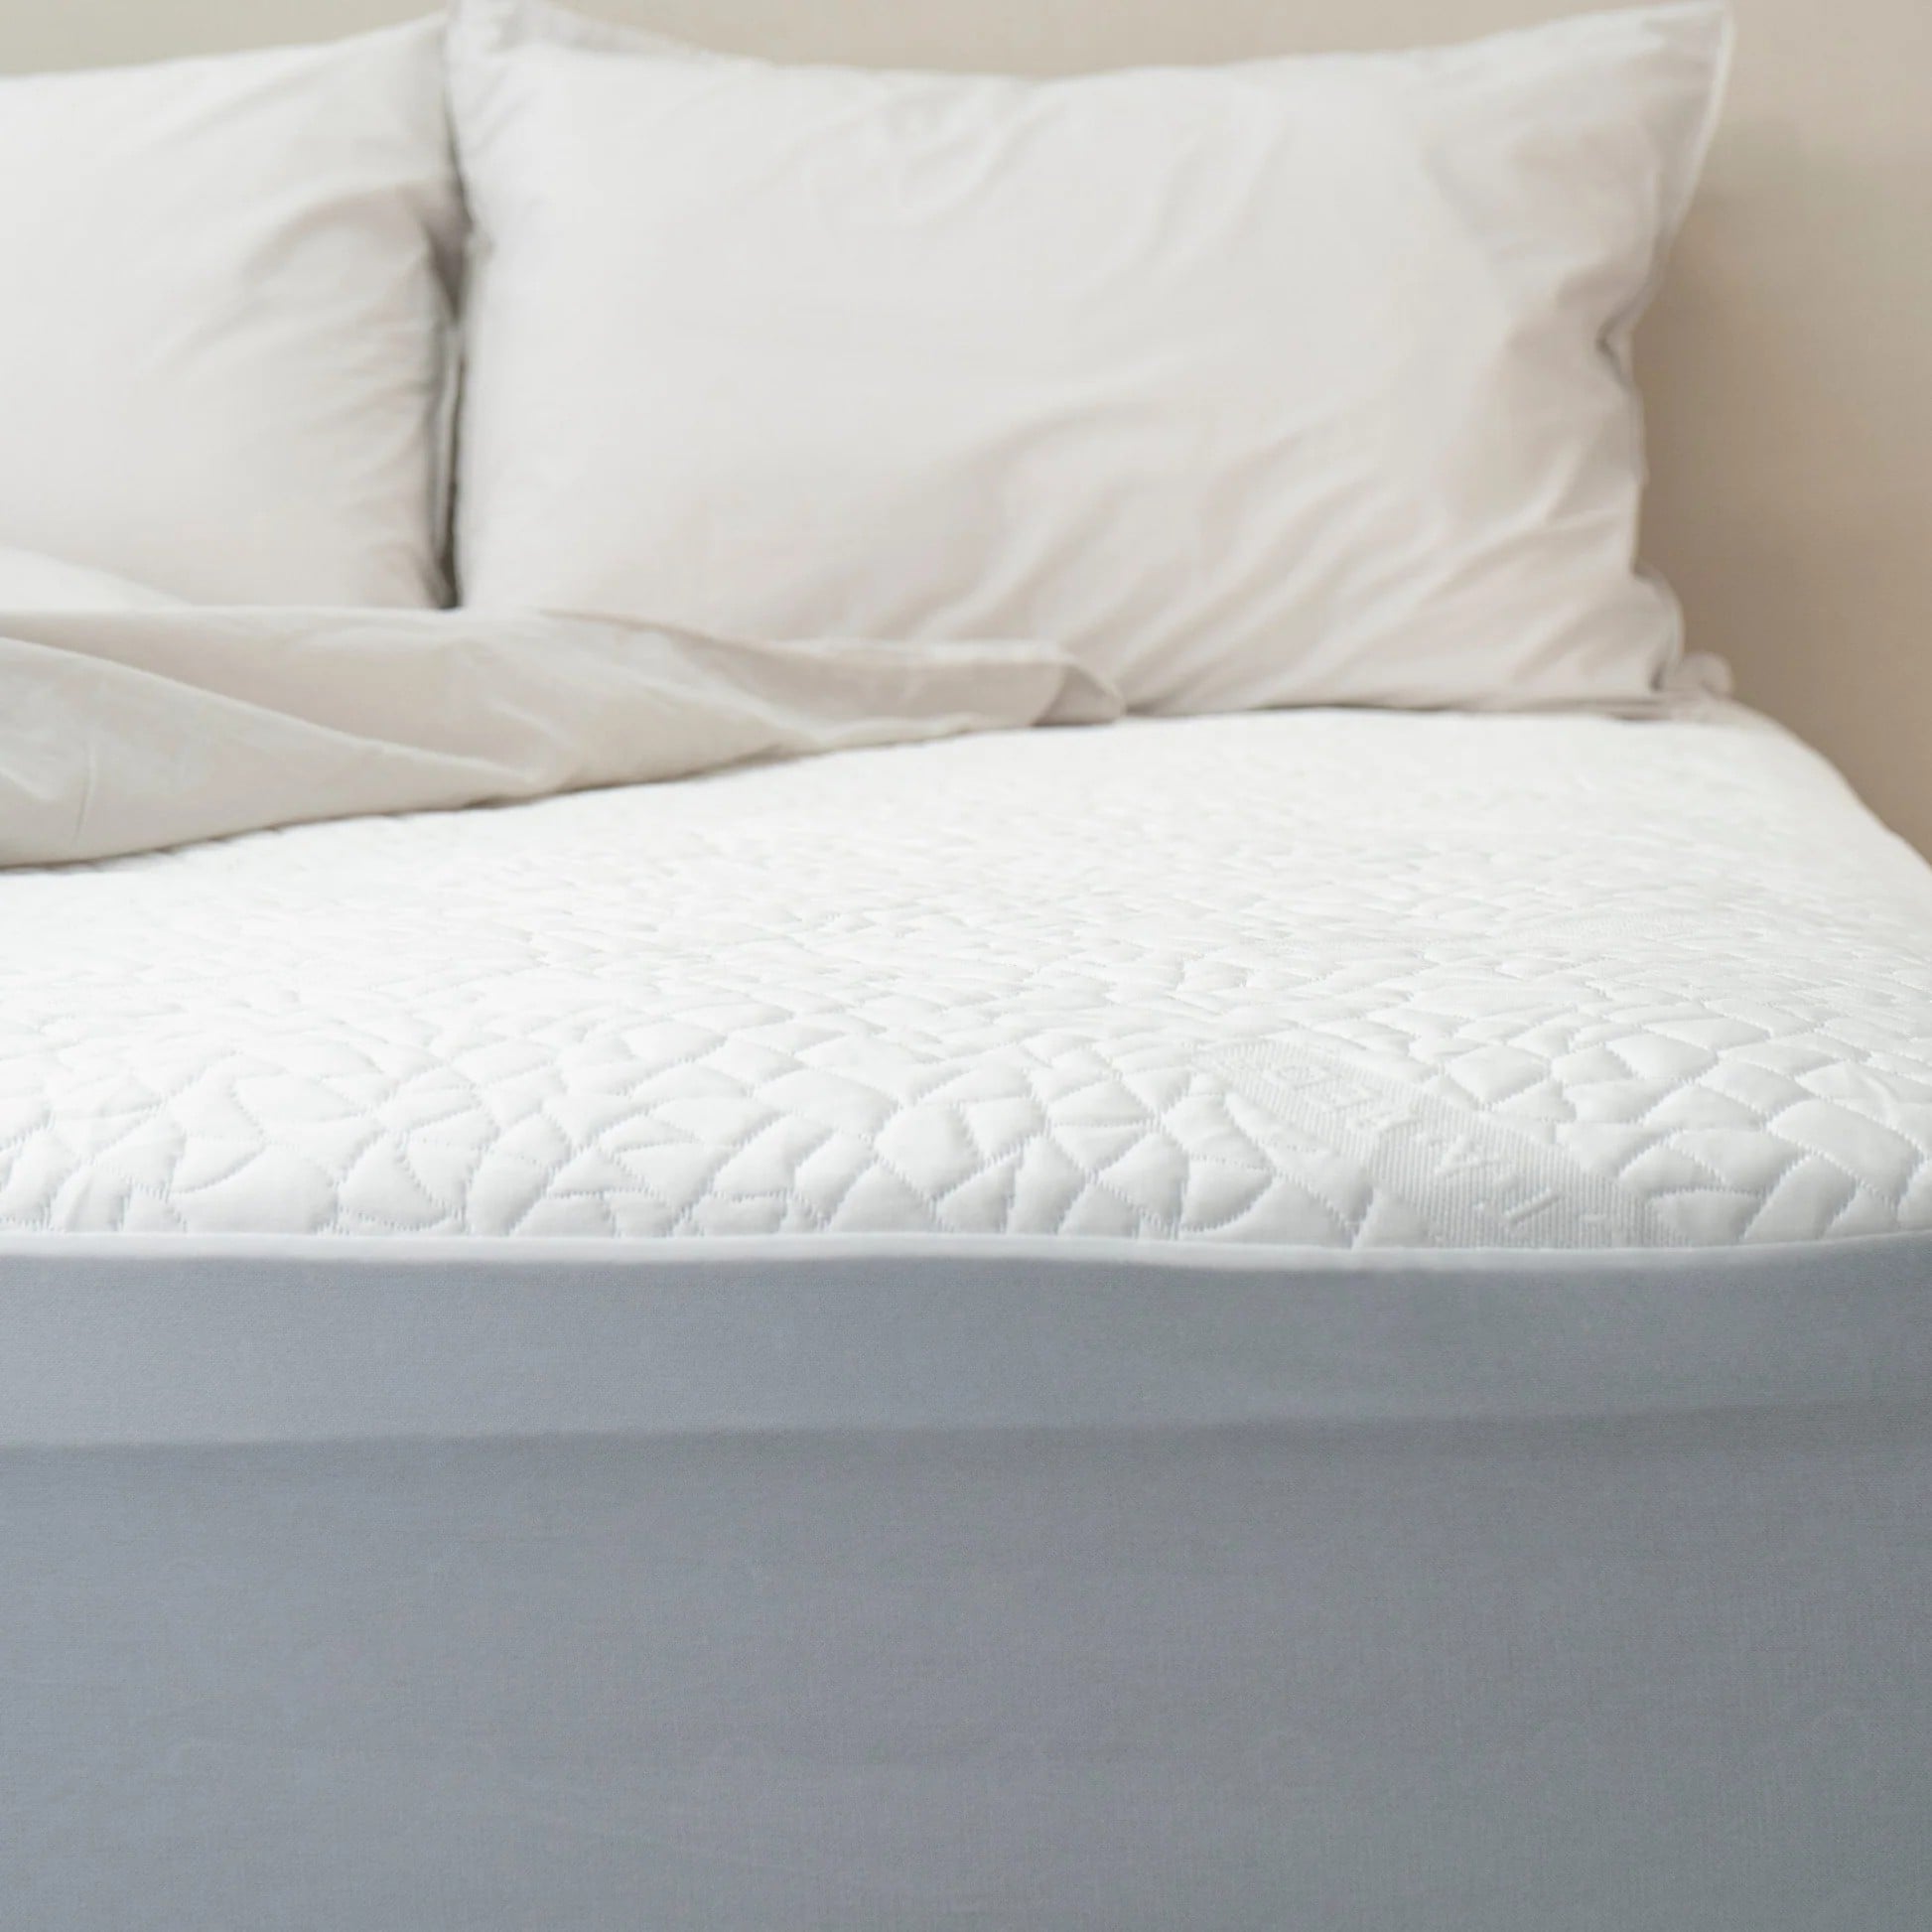
Sommeil sûr, protection pure : Housse de matelas imperméable certifiée OEKO-TEX®

18

Aug

Sommeil sûr, protection pure : Housse de matelas imperméable certifiée OEKO-TEX®

View More
Qu'est-ce que le TPU ?

11

Aug

Qu'est-ce que le TPU ?

View More
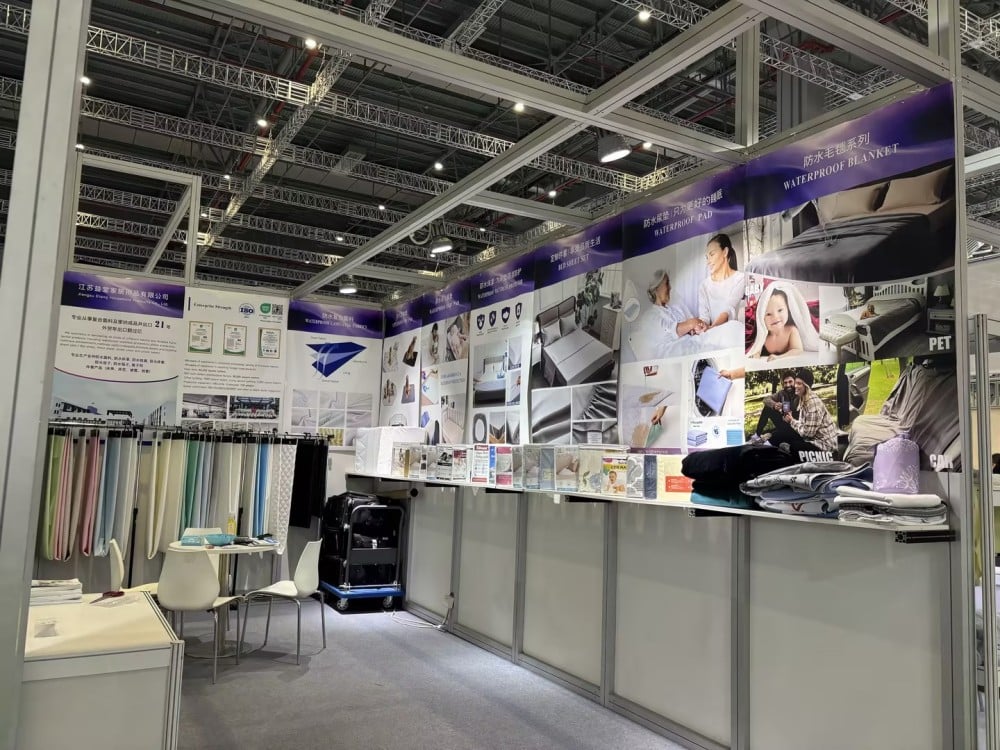
La société Jiangsu Etang Household Products Co., Ltd mise en valeur à l'exposition Intertextile Shanghai Home Textiles 2025

11

Aug

La société Jiangsu Etang Household Products Co., Ltd mise en valeur à l'exposition Intertextile Shanghai Home Textiles 2025

View More
Portons un toast à une soirée de jalons : Jiangsu Etang célèbre une année de croissance et d’innovation

13

Mar

Portons un toast à une soirée de jalons : Jiangsu Etang célèbre une année de croissance et d’innovation

View More

Obtenez un devis gratuit

Notre représentant vous contactera prochainement.
0/1000
Système Avancé de Protection Multi-Couches

Système Avancé de Protection Multi-Couches

La construction sophistiquée de ce tissu stratifié imperméable le distingue des matériaux simplement résistants à l’eau grâce à son architecture multicouche ingénieuse. Chaque couche remplit une fonction protectrice spécifique, agissant de façon synergique pour créer une barrière contre l’humidité totalement étanche, tout en préservant une respirabilité essentielle. La couche externe assure une résistance à l’abrasion et repousse le contact initial avec l’eau ; la membrane centrale bloque, au niveau moléculaire, la pénétration des liquides tout en permettant le transfert de vapeur ; la couche interne garantit le confort et protège la membrane contre les huiles et les contaminants. Ce système intelligent de stratification assure des performances stables dans des conditions extrêmes, là où les matériaux monocouches échouent. Le procédé de stratification crée des liaisons permanentes entre les couches, éliminant ainsi tout risque de délaminage qui compromettrait progressivement la protection. Des techniques de fabrication avancées garantissent une épaisseur uniforme et des performances constantes sur chaque centimètre carré du tissu, offrant une fiabilité dont on peut réellement compter. Ce système de protection complet signifie que les produits fabriqués avec ce tissu stratifié imperméable conservent leurs capacités défensives après d’innombrables cycles d’utilisation, des variations de température et des sollicitations mécaniques intenses, assurant ainsi une longévité et une valeur inégalées — un investissement justifié aussi bien pour les fabricants que pour les utilisateurs finaux exigeant des performances haut de gamme.
Respirabilité optimale sans compromis sur la protection

Respirabilité optimale sans compromis sur la protection

Un tissu stratifié imperméable résout le dilemme traditionnel entre une protection totale contre l’eau et une ventilation adéquate grâce à une technologie innovante de membrane. Sa structure micro-poreuse permet aux molécules de vapeur d’eau issues de la transpiration de s’échapper, tout en bloquant les gouttelettes d’eau liquide plus volumineuses afin d’empêcher leur pénétration vers l’intérieur. Cet équilibre essentiel préserve le confort intérieur en évitant l’accumulation d’humidité, source de gêne, de refroidissement et de baisse de performance lors d’un effort physique. La respirabilité du tissu stratifié imperméable dépasse nettement celle du caoutchouc, du vinyle ou des alternatives fortement enduites, qui emprisonnent la chaleur corporelle et l’humidité, créant des microenvironnements inconfortables. Les utilisateurs bénéficient d’un confort accru pendant des périodes prolongées d’usage, qu’ils travaillent en équipement de protection pendant toute une journée ou qu’ils profitent d’aventures en plein air sur plusieurs jours. Le taux de transmission de vapeur d’un tissu stratifié imperméable de qualité s’adapte au niveau d’activité : il gère efficacement l’humidité durant les efforts intenses tout en conservant son intégrité protectrice pendant les périodes de repos. Cette caractéristique dynamique de performance rend ce matériau idéal pour des applications à intensité variable, où les conditions extérieures et le niveau d’effort évoluent au cours de l’usage. L’avantage respiratoire étend les applications du produit au-delà de la protection d’urgence vers des usages quotidiens, où le confort toute la journée compte autant que la défense contre les intempéries, élargissant ainsi les opportunités commerciales et la satisfaction des utilisateurs auprès de segments clients variés.
Performances polyvalentes dans divers secteurs

Performances polyvalentes dans divers secteurs

L’adaptabilité du tissu stratifié imperméable en fait le choix privilégié dans des applications remarquablement diversifiées, allant des vêtements extérieurs tendance aux équipements de protection médicale critiques. Cette polyvalence découle de spécifications personnalisables qui ajustent les caractéristiques de performance aux exigences spécifiques de chaque secteur, sans compromettre les qualités fondamentales de protection. Les fabricants peuvent sélectionner des tissus de base, des types de membranes et des traitements de finition afin d’optimiser le tissu stratifié imperméable pour des usages finaux particuliers — qu’il s’agisse de légèreté et de souplesse pour les vêtements sportifs, de résistance chimique pour les équipements de sécurité industrielle ou de propriétés barrières stériles pour les applications sanitaires. Le matériau offre des performances équivalentes dans le froid extrême, où la souplesse reste essentielle, et dans l’humidité tropicale, où la respirabilité devient critique. Cette applicabilité transversale aux secteurs industriels procure des avantages d’approvisionnement grâce à des plateformes matérielles standardisées répondant aux besoins multiples de différents départements au sein d’une organisation, ce qui simplifie les chaînes logistiques et réduit la complexité des stocks. Les développeurs de produits apprécient la capacité du tissu stratifié imperméable à recevoir des impressions, des gaufrages et des stratifications avec des couches fonctionnelles supplémentaires, permettant ainsi une différenciation de marque et l’ajout de fonctionnalités améliorées sans nuire à la protection contre l’humidité. Le tissu s’intègre parfaitement à diverses techniques de fabrication, notamment l’étanchéité des coutures, le soudage et la couture traditionnelle, offrant une flexibilité de production adaptée à des capacités de fabrication variées et à des exigences de conception différentes. Cette polyvalence exceptionnelle garantit que le tissu stratifié imperméable conserve toute sa pertinence face aux évolutions des demandes du marché et aux nouvelles applications.